
Почему скачет давление пара: как подобрать редуктор и настроить двухдиапазонную схему без аварий
Знакомая картина: выставили на манометре после редуктора стабильные 3,0 бара, расписались в журнале, смена пошла штатно. Но ровно через полчаса на линии начинается реальная работа.
На мясокомбинате врубают термокамеры и варочные котлы, на молочке запускают CIP-мойку и пастеризатор, в гофроцехе машинист разгоняет сушильный стол. И стрелка манометра на глазах проваливается до 1,8 бара. Технолог прибегает в мыле: температура в рубашках просела, пастеризация сорвана, сырье уходит в брак.
Через минуту тяжелый редуктор на магистрали наконец распахивается на полную, пытаясь догнать расход. Но в этот момент котлы нагрелись, их клапаны синхронно отсекают подачу. Редуктор затормозить не успевает — давление мгновенно подскакивает до 4,5 бара, и с оглушительным свистом срывается предохранительный клапан, щедро отапливая улицу золотым технологическим паром.
В этот момент у паропровода обычно собирается весь заводской консилиум: технолог требует стабильные 140 °C, энергетик считает улетевшие в трубу гигакалории, снабженец тычет накладной со словами: «Я взял ровно то, что было в заявке, еще и со скидкой 40%!», а старший слесарь предлагает по старинке подпереть клапан деревянным клином.
Давление гуляет не из-за вредности смены. Оно падает потому, что законы гидродинамики невозможно отменить служебной запиской. Давайте разберем по полочкам, почему так происходит и как мы у себя на производстве закрыли этот вопрос раз и навсегда.
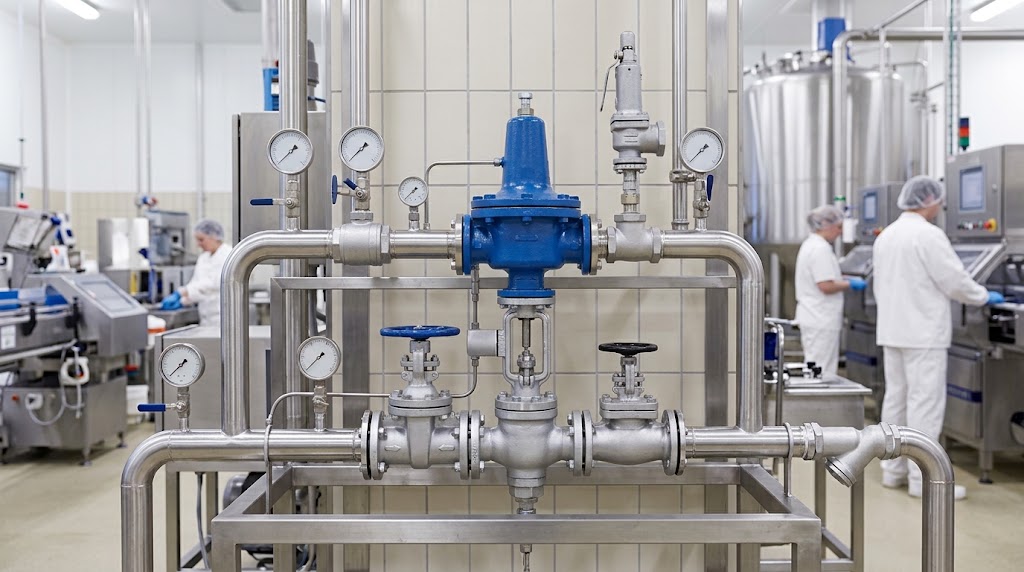
Главный виновник просадки — офсет (и почему редуктор не держит установку)
В отделах снабжения часто думают, что механический регулятор прямого действия — это идеальный автомат: накрутил пружину на 3 бара, и он будет держать их при любом расходе.
В реальности у любого прямодействующего клапана есть офсет — естественное отклонение (просадка) давления за клапаном при росте расхода среды. Это чистая физика: внутри стоит пружина и чувствительный элемент (сильфон или мембрана). Чтобы пропустить через седло больший объем пара, плунжер должен опуститься ниже. Пружина при этом разжимается, ее прижимное усилие ослабевает, а давление на выходе неизбежно проседает.
Вопрос лишь в том, какой регулятор давления вы воткнули в магистраль:
1. Сильфонный релятор прямого действия (дешево, надежно, но просадка до 30%)
-
Где живет: малые потребители с расходом до 150–300 кг/ч. Утюги и каландры в прачечных, малые емкости, спутниковый обогрев трубопроводов.
-
Ошибка подбора: поставить такой клапан на пластинчатый пастеризатор, потому что «он компактный и втрое дешевле». На холостом ходу он держит свои 3 бара. Пошел залповый разбор продукта — давление обвалилось на 25–30% (до 2,1 бара), температура рухнула, автоматика ушла в аварию и завернула сырье на повторный круг.
2. Мембранный редуктор (расход выше, просадка до 15–20%)
- Где живет: цеховые коллекторы, пропарочные камеры на ЖБИ, деаэраторы, общецеховые технологические гребенки.
-
Подводный камень: эластомерная мембрана боится перегретого пара. Если слесари при монтаже «сэкономили время» и не поставили на импульсной трубке разделительный сосуд (конденсатный затвор), мембрана сварится вкрутую за пару месяцев. Клапан ослепнет и превратится в обычную неуправляемую дыру в трубе.
3. Пилотный редуктор (точность до ±0,1–0,2 бара во всем диапазоне)
-
Где необходим: пастеризаторы, автоклавы, варочные порядки, сушильные части БДМ — везде, где скачок давления на 0,2 бара мгновенно дает брак по температуре.
-
Условие выживания: пилотный узел — это высокоточная гидравлическая механика с тонкими каналами. Он не переваривает окалину, ржавчину и шлам из старой паровой трубы. Перед ним обязательны сепаратор пара, циклонный конденсатоотводчик и фильтр 100 mesh.
-
Важнейшее правило монтажа фильтра на паре: фильтр ставят крышкой и сеткой строго вбок (в горизонтальной плоскости). Никаких «колбой вниз», как на водопроводе! Установка колбой вниз делает из фильтра карман для сбора конденсата, откуда при первом же открытии клапана водяная пробка полетит прямиком в седло — привет, гидроудар и выбитые потроха пилота.
Почему воет предохранительный клапан: фатальная ошибка сопряжения
Самая частая беда в цехах — когда предохранительный клапан начинает травить без видимой аварии. Его глушат фланцами, подтягивают пружину до упора или вешают гири. Делать это категорически нельзя.
Проблема в том, что редуктор и предохранитель часто выбирают как две независимые железки.
Вспомним динамику пружинного предохранительного клапана:
-
Он начинает приоткрываться при превышении уставки на +5%.
-
Полностью распахивается при +10%.
-
Садится обратно на седло только тогда, когда давление упадет на 10–15% НИЖЕ уставки (давление посадки / blowdown).
Классический пример косяка:
Вы настроили редуктор на 4,0 бара. При снижении расхода из-за офсета он подпирает давление до 4,5 бара. Снабжение привезло предохранитель с уставкой на 4,8 бара.
При малейшем технологическом толчке давление кратковременно бьет в 4,8 бара — клапан срывается. Чтобы он закрылся обратно, давление должно упасть на 10% ниже уставки, то есть до 4,32 бара. А редуктор упорно держит 4,5! В итоге предохранитель не может сесть в седло, молотит как пулемет и сбрасывает пар тоннами.
Правило настройки: между максимальным возможным давлением за редуктором и давлением закрытия (посадки) предохранительного клапана должен быть технологический запас не менее 0,1–0,2 бара.
Как правильно считать сбросную способность предохранителя
Предохранитель подбирают не по расходу технологической линии! Если цех потребляет 1 000 кг/ч, брать предохранитель на 1 000 кг/ч — это ошибка.
Его производительность рассчитывают по наихудшему сценарию: редуктор заклинило в полностью открытом положении.
Берут пропускную способность редуктора (Kvs), давление до него (из котельной) и считают, сколько пара влетит в трубопровод низкого давления при аварии. Если открытый редуктор способен пропустить 2 300 кг/ч, предохранительный клапан обязан сбросить все 2 300 кг/ч, иначе повредится теплообменник или паровая рубашка.
Двухдиапазонное редуцирование: когда один большой клапан убивает сам себя
Классическая заявка от завода: «Дайте нам один редуктор на 3,5 тонны пара в час, Ду80 или Ду100, с запасом на расширение производства».
А теперь открываем реальный суточный график цеха:
Ночная смена или мойка: работает один автоклав или санитарная линия — расход 150–200 кг/ч
Дневной пик: запущено все производство — расход 3 200 кг/ч.
Неравномерность расхода составляет 1:15 или 1:20.
Что происходит с клапаном Ду80 на расходе 150 кг/ч? Его тяжелый затвор приподнимается над седлом буквально на доли миллиметра. Пар летит через микронный зазор со сверхзвуковой скоростью. Возникает кавитационный износ, дросселирование и вибрация («рыскание» штока). За пару месяцев острое седло превращается в изъеденное решето. Клапан перестает держать плотность и свистит даже при закрытой линии.
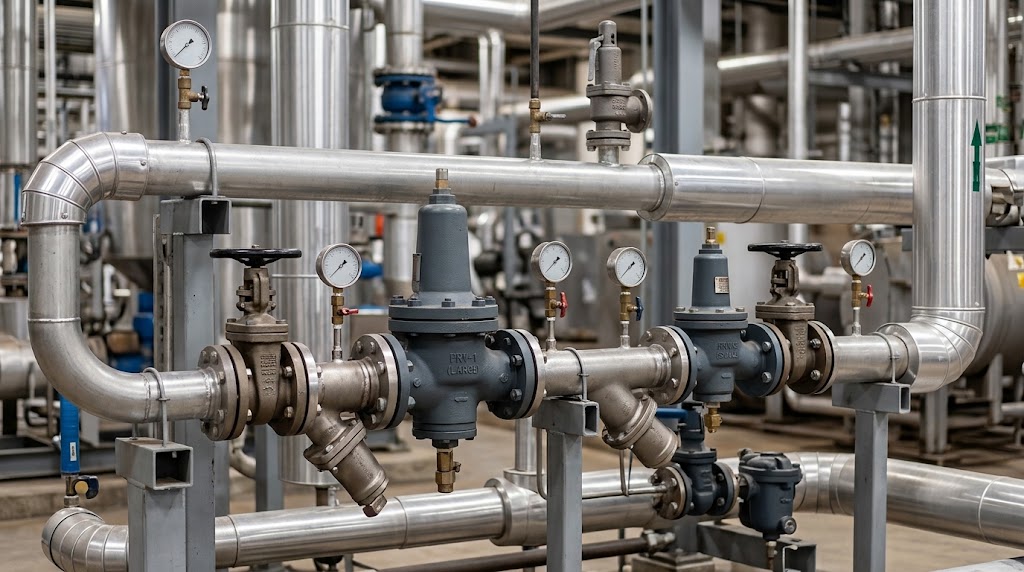
Инженерное решение: разделение диапазона на два параллельных клапана
Вместо одного гиганта монтируют два параллельных пилотных регулятора разного типоразмера:
-
Малый клапан (30% пиковой нагрузки): настраивается на целевое технологическое давление — например, 3,0 бара.
-
Большой клапан (70% пиковой нагрузки): настраивается чуть ниже — на 2,8 бара.
Как эта связка работает в железе без сложной электроники:
- Малая нагрузка (ночь, разогрев, мойка): Работает только малый клапан. Он открыв на нормальные рабочие 50–70% хода штока, плунжер стоит устойчиво, дросселирования нет. Давление в цехе — стабильные 3,0 бара. Большой клапан надежно прижат к седлу и не изнашивается.
-
Запуск цеха на полную мощность: Потребление растет. Малый клапан открывается на 100%, его пропускной способности перестает хватать, и давление в магистрали кратковременно опускается до 2,8 бара.
-
Подхват пика: В этот момент пилот большого клапана видит уставку 2,8 бара и плавно вводит его в работу. Оба клапана параллельно несут общую нагрузку 3,5 т/ч.
-
Сброс нагрузки: Технологи выключили варку. Большой клапан первым плавно садится на седло и отсекает избыточный объем пара. Малый клапан точно и без скачков доводит давление до 3,0 бар.
Результат: ресурс арматуры вырастает в 3–4 раза, седла не размывает, а стрелка манометра стоит устойчиво при любых переключениях на линии.
Что в сухом остатке
Если у вас на объекте прыгает температура, гребенка вибрирует, а клапаны меняются каждые полгода со скандалами между закупками и эксплуатацией — не спешите винить слесарей или производителей.
В 9 из 10 случаев проблема кроется в несогласованной обвязке:
-
Редуктор взят «с тройным запасом» и задыхается на малых расходах.
-
Фильтры висят колбой вниз и заливают пилоты конденсатом.
-
Предохранитель подобран без учета давления посадки и аварийного Kvs.
Мы сами в свое время прошли через ночные вызовы и сорванные варки, пока не сели за один стол со специалистами из КВиП. Ребята подняли наши реальные графики расхода, пересчитали Kvs, подобрали правильную двухдиапазонную схему и помогли разложить экономику для руководства так, что у снабжения отпало желание покупать первый попавшийся аналог.
Если на линии назрела модернизация или надоело гадать по манометрам — поднимите схемы паропровода, замерьте реальные перепады и отдайте исходные данные инженерам КВиП на расчет. Нервы, пар и ресурс оборудования сбережете стократно.
Закрытый инженерный Telegram-канал: https://t.me/+r49qWc4ljNwwZjNi
Группа ВК КВиП: https://vk.com/kvipsu
Телефон
+7 (343) 288-35-54
+7 (981) 077-88-01